


Í háþrýstiefna- og sjávarverkfræðiforritum getur jafnvel ein flansbilun leitt til alvarlegs leka, umhverfismengunar og kostnaðarsöms niður í miðbæ. Fyrir lagnakerfi er flans ekki bara staðalbúnaður - hann er mikilvægur hlekkur sem tengir þrýsting, þéttingu og öryggisafköst alls kerfisins.
Við hjá LHTI trúum því staðfastlega að gæði séu ekki „skoðuð“ við lokaskoðun – þau eru „svikin“ inn í vöruna frá fyrsta framleiðsludegi. Hér að neðan er strangt gæðaeftirlitsferli sem við fylgjum við framleiðslu á sviksuðum títanflansum.
Skref 1: Strangt eftirlit með hráefni frá upprunanum
Fyrsta skrefið að hágæða títanflansum er ekki smíða, heldur efnisval. Sérhver lota af títanhleifum eða stöngum sem við notum koma með fullkomnar rekjanleikaskrár, sem tryggja að efnasamsetning og vélrænni eiginleikar séu athuganir, sannreynanlegir og rekjanlegir. Við skoðun á innkomnu efni leggjum við áherslu á:
Fullkomnar lotuupplýsingar
Samræmi efnasamsetningar við forskriftir
Stöðug gögn um vélrænni eign
Samræmd innri örbygging
Engir augljósir gallar sem gætu haft áhrif á síðari vinnslu
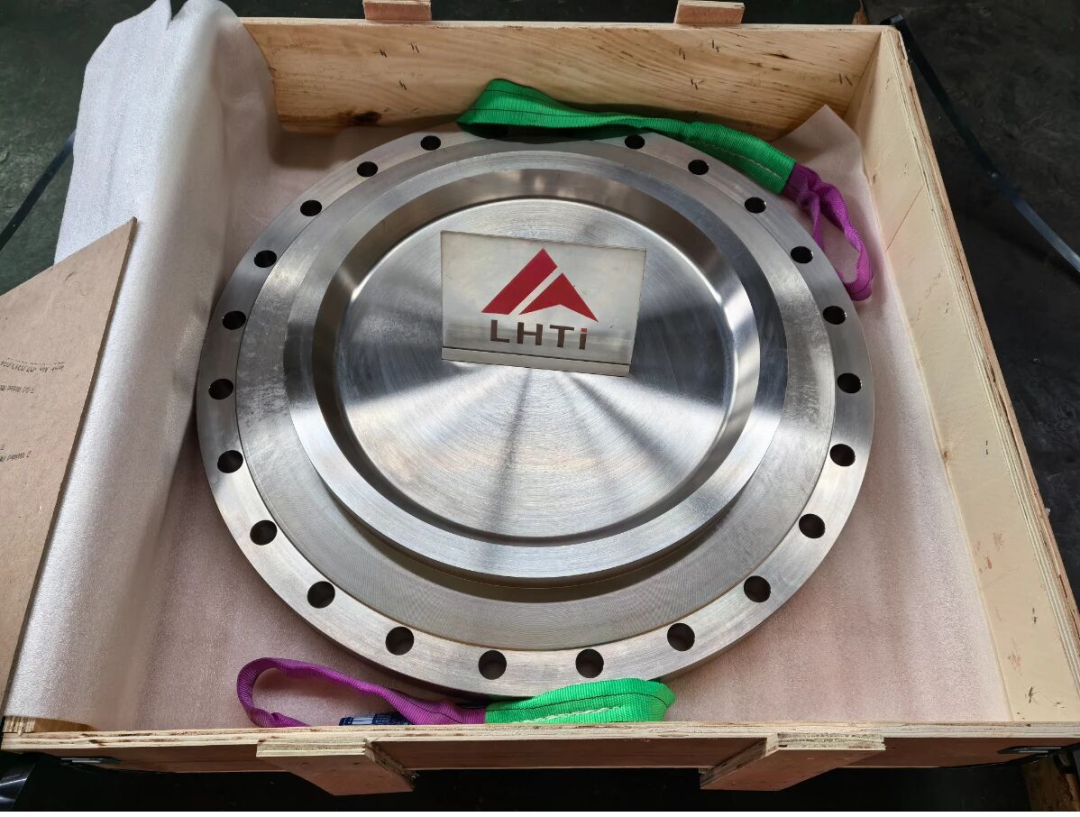
Við forðumst einbeitt að nota endurunnið rusl af óþekktum uppruna til að koma í veg fyrir óstöðugleika vöru sem stafar af ófullnægjandi hreinleika, sveiflum í samsetningu eða ójafnri uppbyggingu. Fyrir títanflansa, því stöðugra sem hráefnið er, því áreiðanlegri verður síðari smíða, vinnsla og afköst í notkun.
Skref 2: Nákvæm mótun og hitameðferð
Smíða er lykilferli til að bæta vélræna eiginleika títan. Með vel hönnuðu smíðaferli er hægt að betrumbæta kornabyggingu títan, sem eykur styrk flanssins, seigleika og heildarburðargetu. Hitastýring við smíða er sérstaklega mikilvæg. Ef hitastigið er of hátt geta óæskilegar örbyggingarbreytingar átt sér stað; óviðeigandi hitastýring getur einnig haft áhrif á síðari vinnslustöðugleika og endanlega afköst. Þess vegna stjórnum við ströngu smíðahitastigi, mótunarferli og aflögunarmagni.
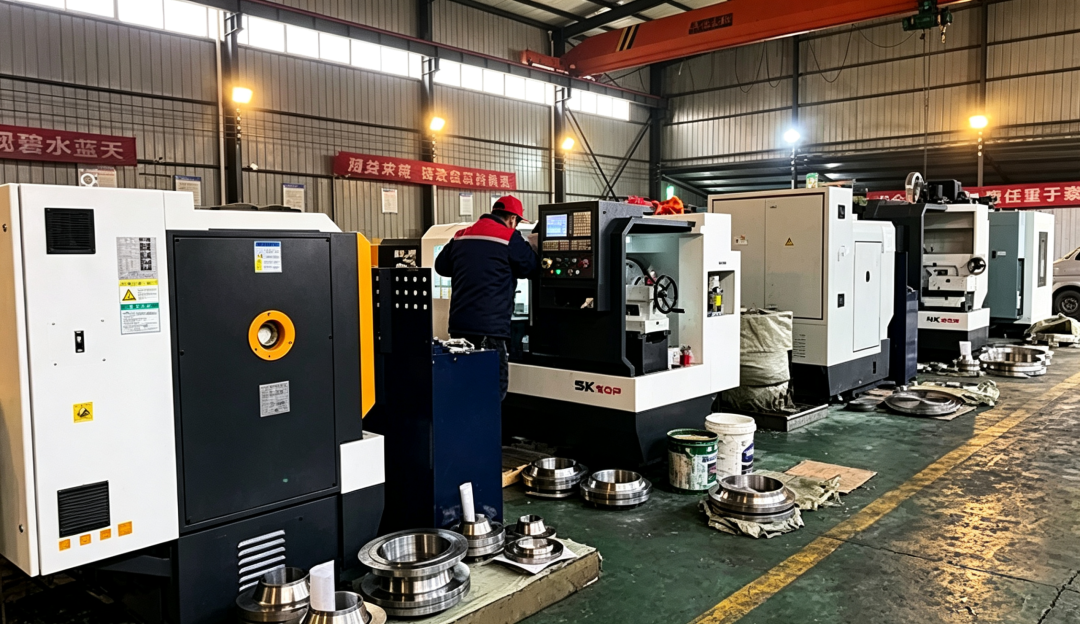
Eftir smíða er tómarúmglæðing jafn mikilvæg. Það hjálpar til við að létta innra álag, koma á stöðugleika í uppbyggingu efnisins, draga úr aflögunaráhættu við síðari vinnslu og stuðla að stöðugri víddarstöðugleika við langtímaþjónustu. Markmiðið er skýrt: að gera títanflansinn ekki bara „laga“ heldur einnig „sterkan, sterkan og áreiðanlegan“.
Skref 3: CNC nákvæmnisvinnsla
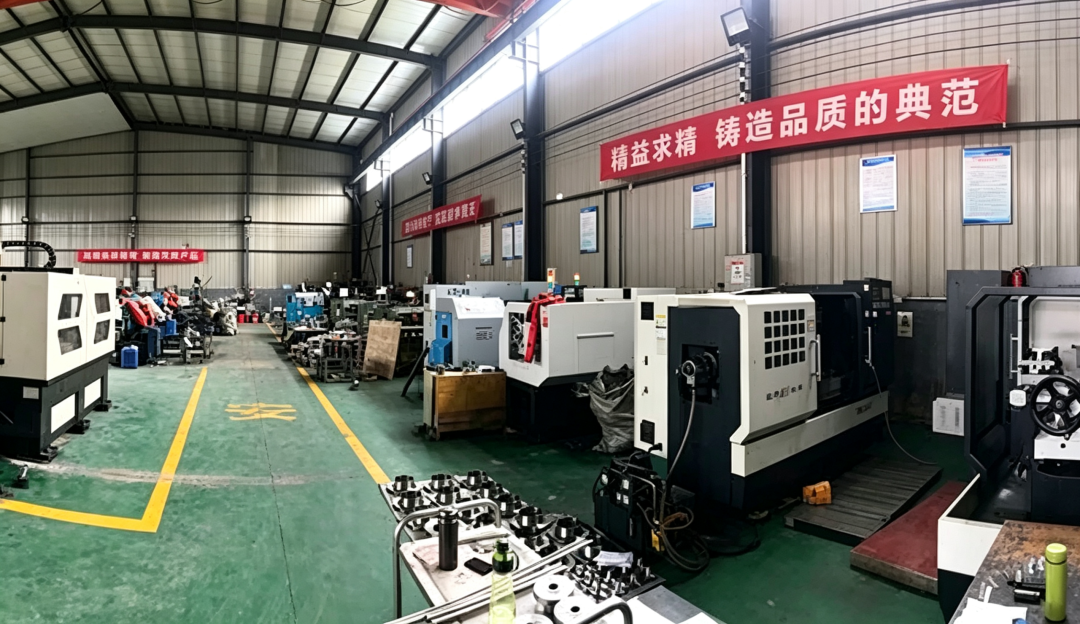
Raunverulegt gildi flans liggur að lokum í tengingu hans og þéttingargetu. Flatleiki, ójöfnur yfirborðs, víddarvikmörk og þráðarnákvæmni þéttiflatar hefur bein áhrif á þéttingarafköst eftir uppsetningu á staðnum. Ef þéttiflöturinn er ójafn, ójöfnur ósamræmi eða víddarfrávik of stór, getur jafnvel besta efnið valdið lekahættu. Þess vegna notum við CNC vinnslubúnað fyrir mikla nákvæmni vinnslu, með ströngu eftirliti með:
Flétta andlitsþéttingu
Grófleiki yfirborðs
Flansþykkt
Staðsetningarnákvæmni boltahola
Þráðar nákvæmni
Heildar víddarsamkvæmni

Fyrir flansa sem notaðir eru í háþrýstiefna-, sjávar- og ætandi umhverfi er nákvæmni vinnsla ekki „auka“ – hún er grunnurinn að núllleka. Sérhver vídd verður að vera stöðugt stjórnað til að tryggja áreiðanlega þéttingu við flóknar rekstraraðstæður.
Skref 4: Strangt, ekki eyðileggjandi próf (NDT)
Áður en þeir yfirgefa verksmiðjuna okkar verða títanflansar að gangast undir strangar skoðanir. Þetta er ekki bara venjubundin aðferð, heldur leið til að greina hugsanlega innri frávik eða yfirborðsfrávik fyrirfram og koma í veg fyrir að vörur sem ekki eru í samræmi berist til verkefna. Við leggjum áherslu á þrenns konar skoðun.
Ultrasonic Testing (UT)
UT er notað til að athuga hvort innri galla sé eins og sprungur, grop, innfellingar eða aðrar ófullkomleikar sem gætu haft áhrif á burðarvirki. Fyrir háþrýsting og mikla streitu geta innri gallar orðið hugsanlegir bilunarpunktar. Þess vegna er UT mikilvæg aðferð til að meta innri gæði títanflansa.
Penetrant Testing (PT)
PT er notað til að greina yfirborðsgalla eins og örsprungur, opnar ósamfellur eða yfirborðsfrávik. Jafnvel þótt innri gæði séu ásættanleg geta yfirborðsgallar breiðst út við síðari vinnslu, uppsetningu eða þjónustu. PT hjálpar okkur að stjórna yfirborðsgæði strangara.
Mál- og þráðaskoðun
Fyrir utan NDT er víddar- og þráðaskoðun jafn mikilvæg. Flansar eru ekki notaðir í einangrun - þeir verða að passa saman við rör, þéttingar, bolta og búnað tengi. Þannig verða boltagöt, þræðir, þéttihlið og tengingarmál að vera í samræmi. Aðeins þegar allar niðurstöður skoðunar eru fullnægjandi getur varan haldið áfram á næsta stig.
Gæðaheimspeki okkar
Fyrir LHTI er gæðaeftirlit á títanflansum ekki á ábyrgð einni deildar eða eins ferlis. Það rennur í gegnum alla hringrásina - allt frá innkomu hráefnis, smíða, hitameðferð, vinnslu, yfirborðsmeðferð, skoðun, til sendingar. Við teljum að sannarlega áreiðanlegar títanflansar verði samtímis að uppfylla eftirfarandi skilyrði:
Stöðugt efni
Samræmd uppbygging
Nákvæm vinnsla
Strangt eftirlit
Fullkominn rekjanleiki
Aðeins þá geta títanflansar virkað áreiðanlega til lengri tíma litið í mikilvægum forritum eins og háþrýstiefnaverksmiðjum, sjávarverkfræði, afsöltun sjós og ætandi miðlum.
Niðurstaða
Gæði svikinna títanflansa fer eftir nákvæmni stjórnunar hvers einasta ferlis. Frá rekjanleika hráefnis, til smíða og hitameðhöndlunar, til CNC nákvæmni vinnslu og óeyðandi prófana - hvert skref hefur áhrif á endanlegan áreiðanleika vörunnar. Fyrir mikilvæg forrit eins og háþrýstiefna- og sjávarverkfræði nær hættan á bilun í flans langt út fyrir íhlutinn sjálfan - það ógnar öryggi og stöðugri notkun alls kerfisins. Þess vegna fylgir LHTI, við framleiðslu á sviksuðum títanflansum, þessari meginreglu: gæði eru ekki skoðuð í lokin - þau eru innbyggð frá fyrsta degi með ströngu eftirliti.


